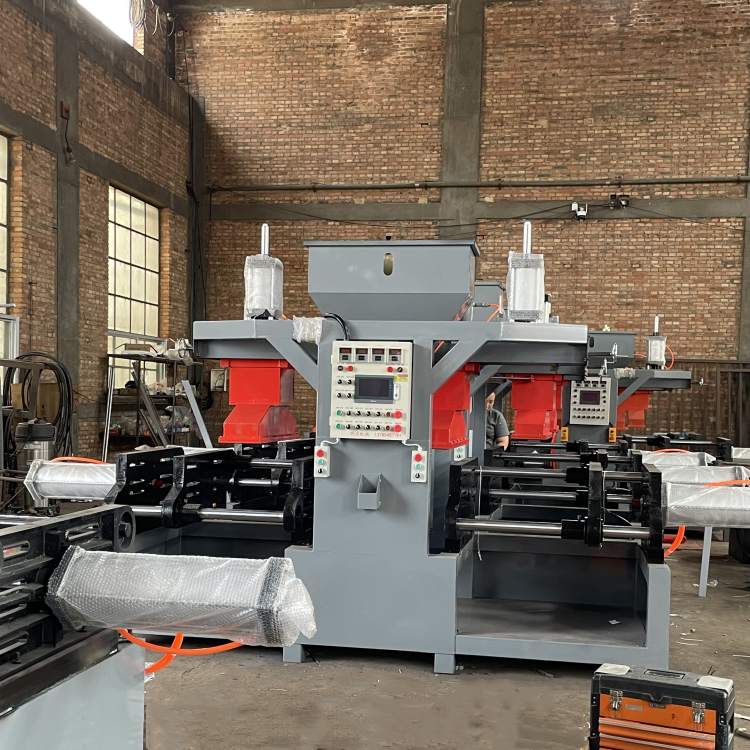
覆膜砂射芯机射砂板漏沙,根源基本都在射砂板与芯盒之间贴合不严产生了缝隙。想要不漏沙,核心思路是“堵住缝隙 + 让贴合更紧”。按下面几个方向排查处理,基本能解决:
先看密封和贴合
加装或更换密封垫:在射砂板下表面粘一层密封垫(硅胶垫、纸垫等),能有效填补射砂口与芯盒之间的微小间隙。这是常见也直接的解决办法。
检查密封垫状态:密封垫磨损、老化或固定不牢都会漏沙。可以改用改进的固定结构,比如用压板压住密封垫,方便更换,也确保贴合紧密。
射嘴做成活动可压缩式:把射砂口的射嘴改成活动可压缩式,射砂时能压紧在芯盒射砂孔四周,避免缝隙。
再查模具和机器
检查芯盒是否变形:芯盒长期加热、冷却或磕碰,容易变形导致贴合不严。如果变形不严重,可以在射头部位垫纸垫等片状物;变形严重的话,只能把芯盒上下表面刨平再用。
确保合模到位:模具合模时动静模确保合严合紧,如果合模不紧,砂子会从分盒面跑出。
检查气路和射砂压力:气压过低(一般控制在0.3-0.5Mpa)会导致射砂不满、不实;射砂嘴或管路漏气也会影响射砂效果,需要检查并更换密封条。
日常维护提醒
定期检查射砂板、芯盒的磨损和变形情况,发现问题及时处理。
漏沙不仅浪费覆膜砂、增加成本,还会恶化工作环境,高速喷出的砂子也可能伤到人,建议发现跑及时停机处理。